Trik Ahli Plambing: Cara Mengatasi Kesalahan Fatal Saat Memanaskan Pipa PPR
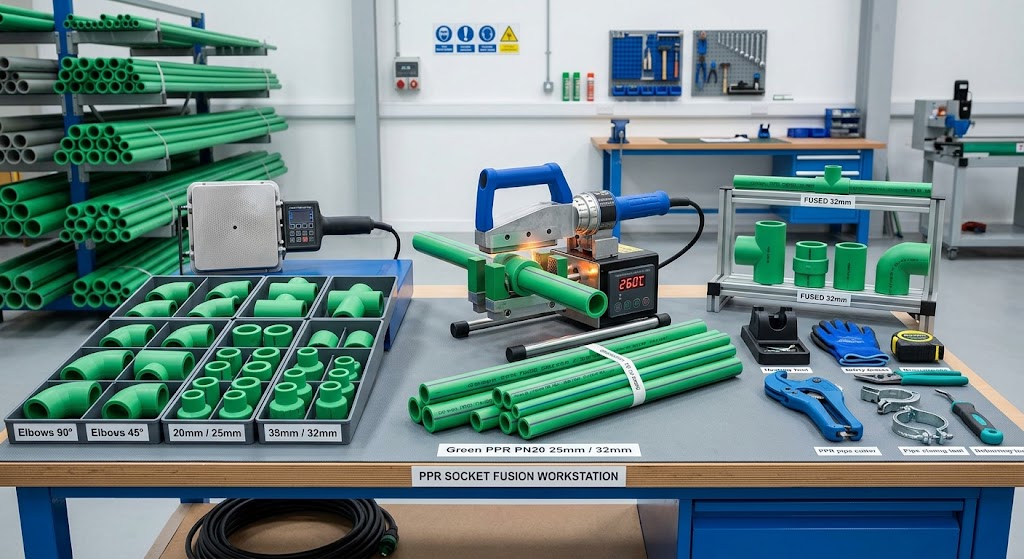
Pipa PPR (Polypropylene Random Copolymer) dikenal sebagai salah satu pilihan terbaik untuk sistem instalasi air bersih, terutama saluran air panas bertekanan tinggi. Keunggulan utamanya terletak pada teknik penyambungan berbasis pemanasan (heat fusion atau socket fusion), di mana pipa dan fitting dilelehkan bersama hingga menyatu secara homogen. Sambungan ini pada dasarnya menciptakan ikatan molekuler yang kuat tanpa celah, sehingga bebas risiko kebocoran. Namun, kepraktisan ini bisa berbalik menjadi bencana jika proses pemanasan dilakukan secara ceroboh. Kesalahan suhu, durasi pemanasan, hingga teknik penyatuan yang salah sering kali berujung pada penyumbatan internal atau kebocoran tersembunyi. Memahami trik ahli plambing dalam mengidentifikasi dan mengatasi kesalahan fatal saat memanaskan pipa PPR sangat penting demi menjaga aliran air tetap lancar dan tahan lama.
Kegagalan Suhu Mesin Las PPR Yang Tidak Presisi
Salah satu kesalahan paling dasar namun fatal adalah mengabaikan akurasi suhu pada mesin las PPR (socket fusion machine). Suhu ideal yang dibutuhkan untuk melelehkan material PPR secara sempurna berada pada titik konstan $260^\circ\text{C}$. Banyak teknisi pemula terburu-buru memasukkan pipa ke matriks pemanas saat lampu indikator mesin baru saja menyala, atau sebaliknya, membiarkan mesin terlalu panas hingga melewati batas aman.
Jika suhu pemanas terlalu rendah, material PPR tidak akan melunak secara optimal. Akibatnya, saat pipa didorong ke dalam fitting, lapisan plastik tidak menyatu melainkan hanya bergesekan keras, menghasilkan sambungan dingin (cold joint) yang sangat rentan bocor saat menerima tekanan air. Sebaliknya, suhu yang terlalu tinggi akan merusak struktur molekul plastik dan membuatnya terlalu cair. Trik dari ahli plambing adalah selalu memberi waktu tunggu sekitar 3–5 menit setelah mesin mencapai suhu $260^\circ\text{C}$ agar panas terdistribusi merata pada matriks. Selain itu, gunakan termometer inframerah secara berkala untuk memastikan suhu matriks pemanas tetap stabil di angka ideal.
Bahaya Overheating Dan Penyumbatan Internal (Socket Closure)
Membiarkan pipa dan fitting berada di dalam mesin pemanas melebihi durasi standar adalah kesalahan fatal yang paling sering berujung pada kerusakan permanen. Ketika pipa dipanaskan terlalu lama (overheating), lelehan plastik akan terbentuk terlalu tebal dan lunak. Saat kedua komponen disatukan, tumpukan lelehan plastik tersebut terdorong ke bagian dalam pipa dan menciptakan cincin lelehan yang menyumbat saluran air (socket closure).
Penyumbatan internal ini sangat berbahaya karena tidak terlihat dari luar. Dari segi visual luar, sambungan tampak rapi dan kokoh, namun debit air di dalam pipa menyempit drastis atau bahkan mampet total. Trik ahli untuk mencegah dan mengatasinya adalah dengan selalu mematuhi tabel durasi pemanasan berdasarkan diameter pipa. Sebagai contoh, pipa ukuran 20 mm hanya membutuhkan waktu pemanasan 5 detik, sedangkan ukuran 25 mm membutuhkan 7 detik. Jika terjadi overheating saat proses pengelasan, jangan ragu untuk memotong bagian sambungan yang rusak tersebut dan menggantinya dengan sambungan baru menggunakan coupler. Memotong bagian yang salah jauh lebih baik daripada membiarkan jalur air tersumbat di kemudian hari.
Kesalahan Memutar Pipa Saat Penyatuan (Twisting)
Setelah proses pemanasan selesai, pipa dan fitting harus segera dicabut dari matriks dan disatukan. Kesalahan umum yang sering dilakukan adalah memutar (twisting) pipa saat mendorongnya masuk ke dalam fitting. Banyak orang mengira bahwa memutar pipa akan membantu meratakan lelehan plastik di dalam sambungan.
Padahal, gerakan memutar justru merusak struktur lapisan lelehan PPR yang sedang membentuk ikatan homogen. Memutar pipa akan menciptakan rongga udara mikro dan lipatan di dalam lelehan plastik yang menjadi celah utama kebocoran di masa depan. Trik utama dari ahli plambing adalah mendorong pipa secara lurus tanpa putaran sama sekali (straight push) hingga mencapai batas kedalaman yang telah ditandai. Tahan posisi tersebut dengan stabil selama beberapa detik (periode cooling time) tanpa ada pergerakan atau koreksi sudut.
Pengabaian Penandaan Kedalaman Dan Pembersihan Matriks
Kesalahan fatal terakhir terletak pada tahap persiapan, yaitu tidak memberi tanda kedalaman penyerapan (welding depth) pada ujung pipa dan membiarkan matriks pemanas kotor. Tanpa garis penanda, risiko mendorong pipa terlalu dalam yang memicu penyumbatan akan meningkat drastis. Selain itu, sisa lelehan plastik dari proses pengelasan sebelumnya yang menempel pada Teflon matriks dapat terbakar dan mengkontaminasi lelehan pipa baru.
Ahli plambing tidak pernah melepaskan pensil penanda saat bekerja. Selalu ukur dan tandai kedalaman masuknya pipa sesuai standar diameter (misalnya 14 mm untuk pipa 20 mm). Selain itu, selalu bersihkan matriks pemanas menggunakan kain katun tebal kering setiap kali selesai melakukan penyambungan saat mesin masih panas. Matriks yang bersih memastikan transfer panas berjalan merata tanpa mengotori material PPR.