Trik Hemat Waktu: Cara Memotong Pipa Tembaga Agar Siap Flaring Dalam Hitungan Detik
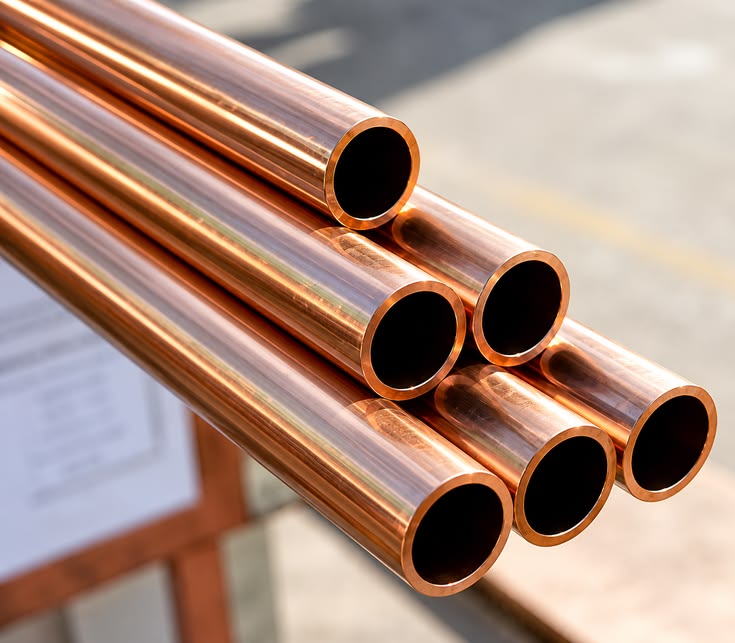
Pipa tembaga merupakan komponen utama dalam instalasi pendingin udara, sistem pendingin ruangan, hingga instalasi jalur gas bertekanan. Material ini banyak dipilih karena daya hantar panasnya yang luar biasa serta ketahanannya yang tinggi terhadap korosi. Namun, sifat lunak pada tembaga justru menjadi tantangan tersendiri saat proses pemotongan dilakukan. Jika dikerjakan secara asal, pipa bisa menjadi gepeng, penampangnya tidak bulat sempurna, atau menyisakan serpihan tajam yang merusak hasil pemekaran ujung pipa.
Proses flaring atau pemekaran ujung pipa sangat krusial untuk menciptakan sambungan yang rapat dan bebas dari risiko kebocoran. Kegagalan pada proses pemekaran ini hampir selalu bersumber dari teknik pemotongan yang buruk dan terburu-buru. Menerapkan trik pemotongan yang cepat, tepat, dan presisi akan menghemat waktu kerja sekaligus menjamin kualitas sambungan pipa sesuai dengan standar teknis profesional.
Gunakan Tubing Cutter Khusus Dan Hindari Gergaji Besi
Kesalahan paling fatal yang sering dilakukan oleh teknisi pemula adalah memotong pipa tembaga menggunakan gergaji besi biasa. Penggunaan gergaji akan meninggalkan bekas potongan yang sangat kasar, menghasilkan serbuk logam berlebih yang rawan masuk ke dalam sistem perpipaan, serta memakan waktu kerja yang cukup lama. Untuk mendapatkan hasil potongan yang rapi dalam hitungan detik, alat potong tubing cutter adalah senjata utama yang wajib digunakan.
Pilih tubing cutter yang memiliki pisau pemotong yang masih tajam serta roda penyangga yang dapat berputar lancar tanpa hambatan. Alat khusus ini bekerja dengan cara menekan dan mengiris dinding pipa secara bertahap tanpa membuang material tembaga. Dengan begitu, diameter luar pipa tetap terjaga bulat sempurna tanpa risiko penyok atau berubah bentuk akibat tekanan berlebih saat dipotong.
Teknik Putar Dan Tekan Secara Bertahap
Kunci kecepatan dan kerapian saat menggunakan tubing cutter terletak pada kontrol tekanan jari tangan Anda. Jepit pipa tembaga pada roda penyangga alat, lalu putar kenop penekan hingga mata pisau menyentuh permukaan luar pipa. Putar alat potong mengelilingi badan pipa sebanyak satu atau dua putaran penuh untuk membuat jalur irisan awal yang benar-benar simetris.
Setelah jalur melingkar terbentuk, kencangkan kenop penekan sedikit saja—sekitar seperempat putaran—lalu putar kembali alat mengelilingi pipa. Ulangi pola putar dan kencangkan ini secara konsisten sampai batang pipa terpotong penuh. Hindari memutar kenop terlalu kencang di awal proses karena tekanan berlebih akan membuat ujung pipa tembaga melengkung ke dalam, yang justru menyulitkan proses pembersihan sisa potongan nantinya.
Pembersihan Geram Internal (Deburring) Secara Cepat
Meskipun sudah menggunakan tubing cutter, proses pemotongan pasti meninggalkan bibir tajam atau geram halus di bagian dalam lingkar pipa. Jika bibir tajam ini tidak dibuang sampai bersih, hasil cetakan pemekaran akan retak, terlipat, atau tidak simetris saat dipres, yang menjadi penyebab utama munculnya kebocoran gas freon pada sistem perpipaan.
Manfaatkan fitur pembersih khusus (reamer) yang biasanya terpasang di bagian belakang tubing cutter, atau gunakan alat khusus berbentuk pena (pen-type deburring tool). Arahkan ujung pipa sedikit menghadap ke bawah agar serpihan logam jatuh keluar dan tidak mengotori bagian dalam pipa. Masukkan mata reamer ke dalam pipa, lalu putar beberapa kali hingga bagian dinding dalam pipa terasa halus, rata, dan bersih sempurna.
Pemeriksaan Permukaan dan Kalibrasi Sebelum Flaring
Sebelum memasukkan pipa ke dalam blok cetakan flaring, lakukan inspeksi visual secara cepat pada area ujung pipa yang telah dipotong. Pastikan tidak ada gerinda yang tersisa, retakan halus, atau bentuk lonjong pada penampang pipa. Permukaan hasil potongan harus benar-benar tegak lurus sembilan puluh derajat terhadap poros panjang dari pipa tembaga tersebut.
Jika potongan miring, hasil pemekaran akan tebal di satu sisi dan tipis di sisi lainnya. Kondisi ini membuat mur pengunci tidak bisa mencengkeram secara merata pada katup sambungan. Dengan memastikan kebersihan dan kerapian potongan sejak awal, Anda bisa langsung memasang blok flaring dan mengeksekusi pemekaran pipa secara presisi tanpa perlu membuang waktu untuk mengulang pekerjaan dari awal.