Trik Ahli Proyek: Cara Mengelas Dan Menyambung Pipa Besi Agar Awet Puluhan Tahun
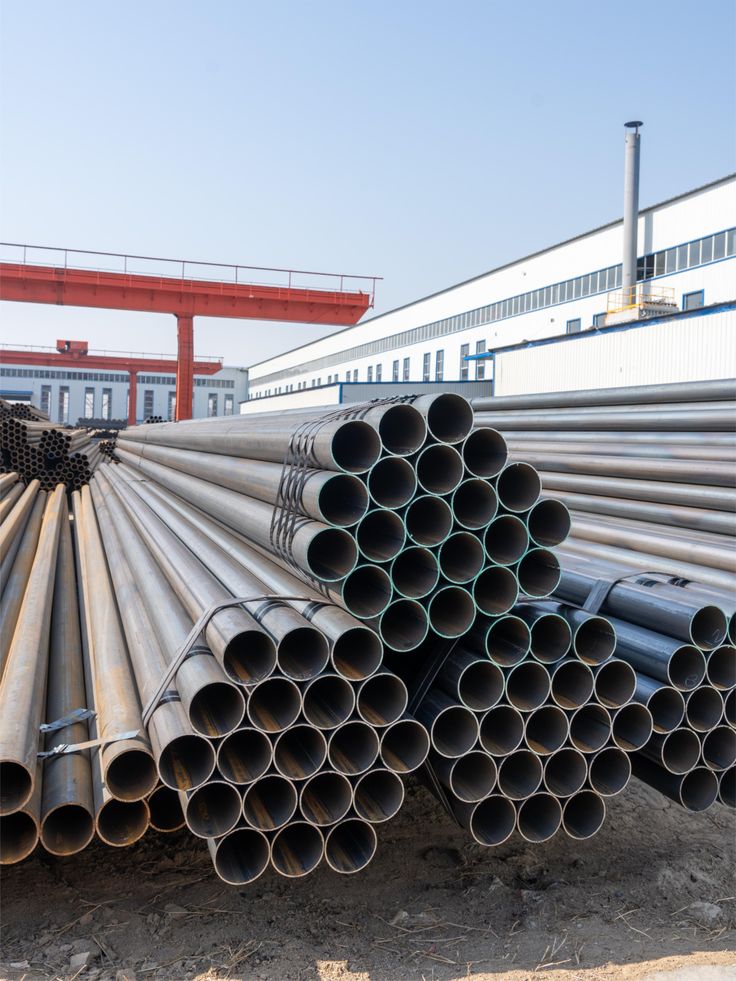
Sistem pemipaan berbasis besi dikenal memiliki keunggulan utama pada kekuatan struktural dan ketahanannya terhadap tekanan maupun suhu ekstrem. Pipa besi, baik jenis carbon steel maupun galvanis, kerap menjadi pilihan utama untuk instalasi air bersih bertekanan tinggi, saluran gas, hingga rangka konstruksi bangunan. Namun, ketahanan pipa besi hingga puluhan tahun sangat bergantung pada kualitas proses penyambungannya. Kesalahan kecil dalam teknik pengelasan atau penyambungan metode ulir dapat menjadi titik awal masuknya korosi, retakan mikro, hingga kebocoran fatal. Para ahli proyek profesional menerapkan seperangkat standar dan trik khusus untuk memastikan setiap sambungan memiliki kekuatan yang setara dengan batang pipanya sendiri.
Persiapan Permukaan Dan Pembuatan Bevel (Beveling)
Kunci utama dari sambungan las pipa besi yang kokoh tidak terletak saat api las menyala, melainkan pada tahap persiapan material. Menyambung dua pipa besi yang dipotong rata tanpa persiapan khusus hanya akan menghasilkan penetrasi las di bagian permukaan luar, sementara bagian dalam tetap longgar dan rentan patah.
Trik profesional yang wajib dilakukan adalah pembuatan sudut kemiringan atau bevel pada ujung pipa yang akan dilas. Sudut bevel ideal berada pada kisaran 30 hingga 37,5 derajat, sehingga ketika dua pipa dipertemukan, keduanya membentuk parit berbentuk huruf “V”. Parit inilah yang nantinya diisi oleh cairan logam dari kawat las agar penetrasi matang hingga ke dinding paling dalam. Selain pembuatan bevel, area di sekitar sambungan sejauh 2–3 sentimeter harus dibersihkan secara total dari karat, cat, minyak, dan lapisan galvanis menggunakan gerinda atau sikat kawat. Keberadaan kontaminan ini dapat memicu timbulnya gelembung udara (porosity) di dalam hasil las.
Pengaturan Celah Akar (Root Gap) Dan Tack Welding
Setelah permukaan pipa bersih dan memiliki sudut bevel, langkah krusial berikutnya adalah mengatur jarak atau celah di antara kedua ujung pipa yang disebut root gap. Kesalahan umum pemula adalah merapatkan kedua pipa hingga menempel sepenuhnya. Tanpa celah, cairan las tidak dapat menembus ke bagian dalam pipa secara merata.
Para ahli selalu menyisakan celah sekitar 2 hingga 3,2 milimeter—biasanya diukur menggunakan kawat las yang dikupas pembungkusnya—sebelum melakukan tack welding (las titik). Tack welding dilakukan di tiga atau empat titik mengelilingi pipa untuk menjaga posisi pipa tetap lurus, presisi, dan tidak berubah bentuk saat proses pengelasan penuh berlangsung. Ketepatan posisi (alignment) sangat penting agar aliran cairan di dalam pipa nantinya tidak terhambat oleh perbedaan diameter atau posisi pipa yang senget.
Teknik Pengelasan Berlapis (Multi-Pass Welding)
Untuk menghasilkan sambungan yang mampu bertahan puluhan tahun di bawah tekanan tinggi, pengelasan tidak boleh dilakukan hanya dalam satu kali usapan. Praktik standar industri menggunakan teknik pengelasan berlapis (multi-pass) yang terbagi menjadi tiga tahap utama.
Tahap pertama adalah root pass (penetrasi akar), yaitu pengelasan lapisan paling dasar yang menembus celah pipa. Pengelasan akar ini membutuhkan ketelitian tinggi agar bagian dalam pipa tersambung sempurna tanpa menyisakan tonjolan logam berlebih yang menghambat aliran. Tahap kedua adalah fill pass (pengisian), di mana parit “V” diisi secara perlahan hingga hampir penuh menggunakan kawat las yang sesuai dengan spesifikasi logam dasar. Tahap terakhir adalah cap pass (penutup), yaitu membentuk lapisan atas las yang cembung, rapi, dan menutupi seluruh lebar bevel. Setiap kali menyelesaikan satu lapisan, terak (slag) wajib dibersihkan hingga bersih menggunakan palu ketok dan sikat kawat sebelum melanjutkan ke lapisan berikutnya.
Perlindungan Pasca-Pengelasan Dan Pencegahan Korosi
Proses pengelasan mengubah struktur molekul logam akibat panas ekstrem, menjadikan area di sekitar sambungan (Heat Affected Zone atau HAZ) lebih rentan terhadap serangan korosi jika dibiarkan tanpa perlindungan. Ahli proyek tidak pernah meninggalkan area las begitu saja setelah proses pendinginan alami.
Setelah hasil las dingin dan dibersihkan dari sisa terak, lapisan pelindung anti-karat harus segera diaplikasikan. Untuk pipa besi biasa, area sambungan diolesi cat primer kromat atau seng fosfat sebelum ditimpa dengan cat pelapis akhir. Jika yang disambung adalah pipa besi galvanis—di mana lapisan sengnya terbuang akibat panas las—area sambungan wajib disemprot dengan cold galvanizing spray bernilai seng tinggi. Pelapisan ini mengembalikan daya tahan korosi pada area las sehingga usia sambungan dapat menyamai usia operasional pipa secara keseluruhan.