Seni Pengelasan Brazing: Panduan Lengkap Menyambung Pipa Tembaga Yang Benar Dan Rapi
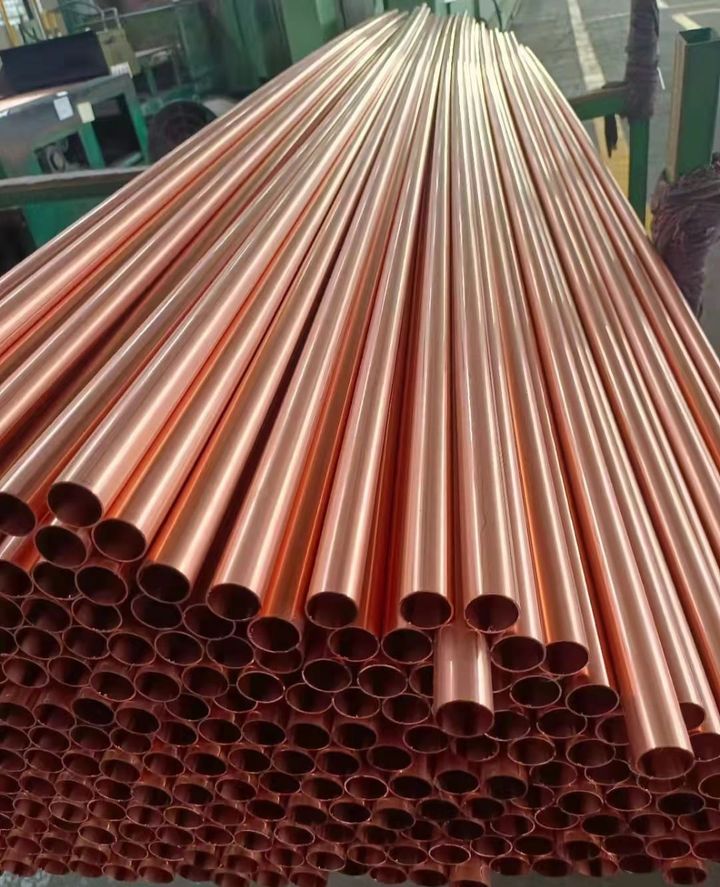
Pipa tembaga dikenal luas sebagai standar emas dalam sistem pendingin udara (HVAC), instalasi air panas, hingga jaringan gas medis karena ketahanannya terhadap korosi dan tekanan tinggi. Namun, keandalan seluruh sistem perpipaan tersebut sangat bergantung pada kualitas penyambungannya. Di sinilah teknik pengelasan brazing memegang peranan krusial. Berbeda dengan penyolderan biasa (soldering), brazing menggunakan suhu operasional yang jauh lebih tinggi—di atas —dengan material pengisi (filler metal) berbahan dasar paduan tembaga-fosfor atau perak. Proses ini menghasilkan ikatan struktural yang sangat kuat, kedap udara, dan mampu menahan getaran serta beban kerja ekstrem. Penguasaan teknik brazing bukan sekadar keterampilan teknis, melainkan sebuah seni presisi yang membutuhkan pemahaman mendalam tentang persiapan material, kontrol suhu, dan perilaku logam.
Persiapan Permukaan Dan Pembersihan Total Material
Langkah paling menentukan dalam seni brazing dimulai jauh sebelum pembakar (torch) dinyalakan. Kejernihan dan kebersihan permukaan tembaga adalah syarat mutlak agar material pengisi dapat mengalir dan melekat sempurna secara kapiler. Minyak, debu, sisa cat, maupun lapisan oksidasi pada permukaan pipa akan menghalangi ikatan molekuler antara tembaga dan logam pengisi, yang berujung pada kebocoran micro (micro-leakage).
Proses persiapan diawali dengan memotong pipa tembaga secara tegak lurus menggunakan pipe cutter. Setelah dipotong, bagian dalam pipa harus dibersihkan dari geram atau sisa serpihan tajam (burrs) menggunakan alat reamer. Pembersihan serpihan ini penting agar aliran freon atau air tidak mengalami turbulensi. Selanjutnya, gosok bagian luar ujung pipa dan bagian dalam fitting menggunakan amplas halus atau kawat tembaga khusus (abrasive pad) hingga permukaan tembaga tampak mengkilap. Jangan pernah menyentuh area yang telah dibersihkan dengan tangan telanjang karena minyak alami kulit dapat mengkontaminasi logam.
Penggunaan Nitrogen Bebas Oksigen (OFN) Saat Pemanasan
Kesalahan fatal yang paling sering diabaikan oleh teknisi pemula adalah melakukan pemanasan tanpa mengalirkan gas nitrogen ke dalam pipa. Ketika tembaga dipanaskan pada suhu tinggi di udara terbuka, reaksi cepat dengan oksigen akan membentuk kerak hitam berupa tembaga oksida (black oxide scale) di dinding dalam pipa.
Kerak hitam ini sangat berbahaya bagi sistem pendingin seperti AC atau refrigeration. Ketika sistem beroperasi, serpihan kerak oksida akan terlepas dan terbawa oleh aliran refrigeran, lalu menyumbat katup ekspansi, menyaring filter drier, atau bahkan merusak kompresor. Trik ahli profesional adalah selalu mengalirkan Nitrogen Bebas Oksigen (Oxygen-Free Nitrogen atau OFN) dengan tekanan sangat rendah (sekitar 2–5 PSI) ke dalam pipa selama proses brazing berlangsung. Gas nitrogen mengusir oksigen dari dalam pipa, mencegah pembentukan kerak oksida, dan menjaga interior pipa tetap bersih berkilau.
Teknik Pemanasan Terkontrol Dan Aksi Kapiler
Inti dari keahlian brazing terletak pada kemampuan mengendalikan nyala api (torch flame) serta distribusi panas. Nyala api yang ideal adalah nyala netral dengan inti biru yang jelas. Pemanasan tidak boleh difokuskan hanya pada satu titik, melainkan harus digerakkan melingkar secara konstan memutari area sambungan. Panaskan bagian fitting yang lebih tebal terlebih dahulu agar mencapai suhu yang merata sebelum mengarahkan api ke batang pipa.
Indikator visual bahwa suhu ideal telah tercapai adalah ketika material tembaga berubah warna menjadi merah membara keemasan (sekitar hingga ). Pada titik ini, jauhkan nyala api sedikit dan sentuhkan kawat las (brazing rod) pada celah sambungan. Panas dari logam tembaga itulah yang harus melelehkan kawat las, bukan dari nyala api langsung. Lelehan logam pengisi akan tersedot secara otomatis ke dalam celah antara pipa dan fitting melalui fenomena fisika yang disebut aksi kapiler (capillary action).
Mendinginkan Dan Membersihkan Sisa Pengelasan
Setelah lelehan kawat las mengelilingi seluruh celah sambungan dengan cembungan yang rapi dan merata, biarkan sambungan mendingin secara alami selama beberapa saat. Hindari menyiramkan air dingin secara mendadak pada sambungan yang baru selesai dilas karena perubahan suhu yang drastis dapat memicu kejutan termal (thermal shock) dan menyebabkan retakan mikro pada struktur tembaga.
Setelah suhu pipa turun, bersihkan bagian luar sambungan menggunakan kain basah untuk menghilangkan sisa flux (jika menggunakan flux) atau residu pembakaran. Inspeksi visual secara cermat harus dilakukan untuk memastikan lelehan logam mengisi seluruh lingkar sambungan tanpa ada celah, rongga udara, atau tumpukan logam yang berlebihan. Sambungan brazing yang sempurna akan terlihat rapi, mengilap, dan menyatu secara simetris tanpa cacat fisik.